Adakah Gulungan CNC Mengetuk & Menandakan Sekatan Anda?
Berjalanlah melalui mana-mana kedai fabrikasi logam campuran tinggi dan isipadu rendah dan anda mungkin akan melihat pemandangan yang sama: seorang operator membongkok di atas stesen takuk manual, angkup di tangan, menconteng garisan susun atur dengan penanda. Tong skrap berdekatan menceritakan kisahnya—potongan yang berpintal, pendakap yang salah tebuk dan bahagian yang gagal pemeriksaan artikel pertama. Jika ini kedengaran biasa, anda tidak keseorangan. Kesesakan bukanlah kemahiran pasukan anda; tetapi prosesnya.Mesin pencatatan dan penandaan gulungan CNCdireka bentuk untuk menghapuskan kesesakan tersebut dengan menggabungkan takukan dan penandaan ketepatan dalam satu hantaran automatik. Tetapi adakah teknologi ini benar-benar memberikan hasil? Pendek kata: ya—apabila ditentukan dan disepadukan dengan betul. Blog ini membongkar realiti teknikal, pemacu ROI dan perangkap yang perlu dielakkan, supaya anda boleh memutuskan sama ada sudah tiba masanya untuk menghentikan stesen manual buat selama-lamanya.
Mengapa Penandaan dan Pengisaran Tradisional Membebankan Anda Lebih Banyak Daripada Yang Anda Fikirkan
Mari kita lebih spesifik. Masalah dalam pencatatan dan penandaan konvensional bukan sekadar tentang kelajuan—ia merangkumi keseluruhan rantaian pengeluaran anda. Berikut adalah tiga senario yang menarik perhatian pembuat fabrik di seluruh dunia.
Titik Kesakitan 1: Kualiti dan Pengubahsuaian yang Tidak Konsisten dalam Larian Campuran Tinggi
Apabila anda menghasilkan 200 varian pendakap berbeza setiap minggu, susun atur manual dan takukan mengundang kebolehubahan. Garisan penanda pengendali mungkin hanyut 0.5 mm; acuan takukan mungkin haus secara tidak sekata. Hasilnya: bahagian yang tidak muat, pemasangan yang memerlukan pemaksaan dan kerja semula yang mengurangkan margin. Dalam bengkel kerja biasa, kadar kerja semula sebanyak 3–5% adalah perkara biasa dengan kaedah manual dan setiap bahagian yang dikerjakan semula boleh menelan kos 2–3 kali ganda masa pemesinan asal. Tambahkan penghantaran dipercepatkan untuk memenuhi tarikh akhir pelanggan dan kos sebenar akan meningkat.
Titik Kesakitan 2: Kekurangan Tenaga Kerja Mahir dan Overhed Latihan
Mencari operator yang boleh membaca lukisan yang kompleks, mengira elaun selekoh dan memasang mesin pencacah manual semakin sukar. Melatih pekerja baharu sehingga mahir selalunya mengambil masa 6–12 bulan. Dalam tempoh itu, kadar skrap meningkat, dan operator kanan menghabiskan masa berjam-jam untuk membimbing dan bukannya menghasilkan. Di rantau seperti Eropah Barat dan Amerika Utara, di mana jurumesin mahir bersara lebih cepat daripada yang boleh digantikan, pengaliran pengetahuan ini merupakan risiko strategik.
Titik Kesakitan 3: Siling Daya Proses dan Kos Tersembunyi
Penandaan dan pencatatan manual adalah operasi berurutan. Operator menanda bahagian, menggerakkannya ke pencatat, meluruskannya, menconteng, kemudian mengulanginya. Bagi bahagian yang memerlukan empat takuk dan enam tanda, masa kitaran boleh melebihi 5 minit dengan mudah. Pada kadar buruh yang dimuatkan sebanyak $65/jam, itu lebih $5 setiap bahagian hanya dalam buruh langsung—sebelum mengambil kira masa henti mesin, persediaan lekapan dan pemeriksaan. Apabila jumlah pesanan berubah-ubah, kos buruh tetap ini menjadi pembunuh margin.
Penyelesaian Penandaan dan Pengeluaran Gulungan CNC: Ketepatan pada Kelajuan Pengeluaran
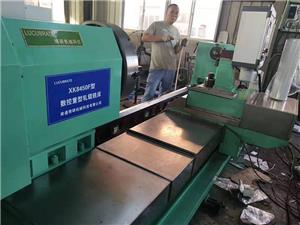
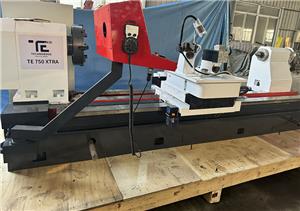
Mesin pencatatan dan penandaan gulung CNC menangani masalah ini pada puncanya. Dengan mengintegrasikan kepala pencatatan pacuan servo dengan unit penandaan boleh atur cara—semuanya dikawal melalui antara muka CNC—mesin ini mengubah jujukan manual yang mudah ralat menjadi aliran kerja automatik tunggal.
Cara Ia Berfungsi: Gambaran Keseluruhan Teknikal
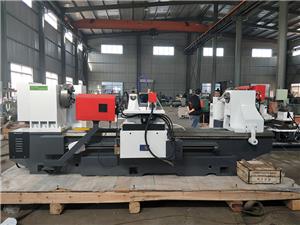
Teras sistem ini terdiri daripada rangka yang kukuh yang menyokong kepala takuk bergolek dan kepala penanda, kedua-duanya dipasang pada panduan linear jitu. Bahan kerja diumpan melalui penggelek pacuan servo yang mengapit dan meletakkan bahan dengan kebolehulangan ±0.05 mm. Pengawal CNC membaca fail DXF atau koordinat input langsung, kemudian melaksanakan laluan takuk dan penandaan tanpa campur tangan pengendali. Takik dilakukan oleh penebuk keluli alat dan set acuan yang dikeraskan, manakala penandaan boleh dilakukan melalui pencungkil, inkjet atau dot peen—bergantung pada keperluan bahan dan kebolehkesanan. Tindakan penggelek membolehkan pemprosesan berterusan kepingan gegelung atau pra-potong, menjadikannya sesuai untuk pengeluaran campuran tinggi.
Penyelesaian Titik Kesakitan 1: Singkirkan Kerja Semula dengan Ketepatan Gelung Tertutup
Dengan mengalih keluar susun atur manual, mesin ini menghapuskan kebolehubahan manusia. Setiap takuk dan tanda diletakkan mengikut program digital, dengan maklum balas kedudukan daripada pengekod memastikan bahagian pertama dan bahagian keseribu adalah sama. Dalam praktiknya, pelanggan melaporkan kadar kerja semula menurun daripada 4% kepada kurang daripada 0.5%. Bagi sebuah kedai yang menghasilkan 10,000 bahagian sebulan, itu bermakna 350 bahagian yang dikerjakan semula berkurangan—menjimatkan beribu-ribu tenaga kerja dan bahan.
Penyelesaian Titik Kesakitan 2: Hapuskan Pembedahan, Bukan Hasilnya
Dengan pencatatan dan penandaan gulungan CNC, peranan pengendali beralih daripada susun atur mahir kepada penjagaan mesin. Masa latihan dikurangkan daripada berbulan-bulan kepada berhari-hari. Antara muka intuitif mesin dan algoritma penyarang terbina dalam bermakna pekerja baharu pun boleh memuatkan program dan menghasilkan bahagian yang mematuhi piawaian. Ini bukan sahaja mengurangkan kekurangan tenaga kerja tetapi juga membebaskan kakitangan kanan untuk tugas bernilai lebih tinggi seperti pengaturcaraan dan jaminan kualiti.
Penyelesaian Titik Kesakitan 3: Pecahkan Siling Daya Proses
Masa kitaran menurun mendadak. Bahagian yang mengambil masa 5 minit secara manual selalunya boleh disiapkan dalam masa kurang daripada 60 saat—termasuk pencatutan dan penandaan. Suapan penggelek membolehkan pemprosesan berterusan, dan pertukaran alat diminimumkan melalui sistem pertukaran pantas. Hasilnya ialah peningkatan daya pemprosesan sebanyak 3–5 kali ganda tanpa menambah ruang lantai atau anjakan. Selain itu, penggunaan tenaga mesin dioptimumkan; motor servo hanya menggunakan kuasa apabila bergerak, tidak seperti mesin tekan hidraulik yang berjalan secara berterusan.
Perbandingan: Takik dan Penandaan Gulungan Manual vs. CNC
| Metrik | Penandaan & Pengisaran Manual | Penandaan & Pengisaran Gulungan CNC |
|---|---|---|
| Masa kitaran setiap bahagian (4 takuk, 6 markah) | 5–7 minit | 45–90 saat |
| Kadar kerja semula | 3–5% | <0.5% |
| Kemahiran pengendali diperlukan | Tinggi (latihan 6–12 bulan) | Rendah (latihan 1–2 minggu) |
| Masa persediaan untuk bahagian baharu | 15–30 minit | 2–5 minit (pengimbasan semula program) |
| Sisa bahan | 2–4% | <1% |
Kisah Kejayaan Pelanggan: Hasil Terbukti Merentasi Wilayah
Nombor menceritakan kisahnya, tetapi konteksnya penting. Berikut adalah empat contoh pembuat fabrikasi yang mengubah operasi mereka dengan teknologi takukan dan penandaan gulung CNC—setiap satu dibekalkan oleh NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.
Kes 1: Heinrich Weber GmbH, Jerman – Pendakap Automotif
Heinrich Weber, pembekal automotif peringkat 2 di Bavaria, bergelut dengan kerja semula sebanyak 6% pada keluarga 120 varian pendakap. Selepas memasang mesin pencatatan dan penandaan gulung CNC LUCUBRATE, kerja semula menurun kepada 0.3%, dan masa kitaran setiap bahagian menurun daripada 6.2 kepada 1.1 minit. "Mesin itu membayar balik sendiri dalam masa 14 bulan melalui pengurangan skrap sahaja," kata Pengurus Pengeluaran Klaus Richter. "Pengendali kami kini memberi tumpuan kepada pemeriksaan kualiti, bukan susun atur."
Kes 2: Precision Fab Inc., Amerika Syarikat – Komponen HVAC
Berpangkalan di Ohio, Precision Fab menghasilkan kelengkapan saluran dalam kelompok sekecil 25 keping. Pengecoran manual merupakan satu kesesakan, mengehadkan output kepada 800 bahagian setiap syif. Dengan sistem LUCUBRATE, mereka kini mencapai 2,400 bahagian setiap syif, dan masa persediaan untuk profil baharu adalah kurang daripada 3 minit. "Kami memberikan sebut harga kerja yang pernah kami tolak kerana kami tidak dapat memenuhi harga," kata pemilik Sarah Jenkins. "Mesin itu memberi kami kelebihan daya saing."
Kes 3: Metalform Srl, Itali – Panel Senibina
Metalform, sebuah syarikat fabrikasi panel keluli tahan karat hiasan, memerlukan penandaan yang tepat untuk kebolehkesanan. Pencoretan manual adalah tidak konsisten dan perlahan. Mesin LUCUBRATE dengan penandaan dot peen mengurangkan masa penandaan sebanyak 80% dan menghapuskan ralat penandaan sepenuhnya. "Pelanggan kami memerlukan kebolehkesanan penuh pada setiap panel," kata Pengurus Kualiti Marco Bianchi. "Kini kami boleh menjaminnya, dan kami telah memenangi kontrak yang memerlukannya."
Kes 4: Nordic Steel AB, Sweden – Kandang Jentera Berat
Nordic Steel menghadapi kadar skrap sebanyak 12% pada penutup tolok tebal disebabkan oleh ralat takukan manual. Selepas menyepadukan mesin takukan dan penanda gulung CNC LUCUBRATE dengan talian suapan gegelung, skrap jatuh kepada 0.8%, dan penggunaan bahan meningkat sebanyak 7%. "ROI tidak dapat dinafikan—kami memperoleh semula pelaburan dalam tempoh 11 bulan," kata Pengarah Operasi Erik Lund. "Kebolehpercayaan mesin ini sangat baik; kami tidak mengalami sebarang downtime yang tidak dirancang dalam tempoh dua tahun."
Aplikasi dan Perkongsian: Di Mana Ketepatan Tidak Boleh Dirundingkan
Mesin pencatatan dan penandaan gulungan CNC cemerlang dalam aplikasi yang menggabungkan ketepatan, kelajuan dan kebolehkesanan. Sektor utama termasuk:
- Automotif:Kurungan, komponen casis dan bahagian ekzos yang mana ketekalan dimensi adalah kritikal.
- HVAC:Kelengkapan saluran, bebibir dan penyangkut yang memerlukan pengeluaran isipadu tinggi dan campuran rendah.
- Logam Senibina:Panel hiasan, pelapisan dan pagar yang menandakannya mestilah tersembunyi tetapi kekal.
- Jentera Berat:Kandang, pelindung dan bahagian struktur dengan bahan tolok tebal.
- Kandang Elektrik:Plat belakang dan panel pelekap di mana tanda menunjukkan ID komponen.
NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. telah menjalin kerjasama dengan pengeluar peralatan pemprosesan gegelung terkemuka dan pembekal bahan, bagi memastikan penyepaduan yang lancar ke dalam barisan sedia ada. Contohnya, mesin kami serasi dengan sistem suapan gegelung utama, membolehkan fabrikasi memproses bahan daripada gegelung secara langsung—menghapuskan langkah pengosongan dan seterusnya mengurangkan kos. Perkongsian ini bukan sekadar teknikal; ia dibina atas komitmen bersama terhadap kualiti dan masa operasi, dengan perjanjian perkhidmatan bersama yang menjamin masa tindak balas di bawah 24 jam di Eropah dan Amerika Utara.
Soalan Lazim: Apa yang Sebenarnya Ditanya oleh Jurutera dan Pengurus Perolehan
1. Apakah bahan dan ketebalan yang boleh dikendalikan oleh mesin ini?
Model standard kami mengendalikan keluli lembut, keluli tahan karat, aluminium dan kuprum dari ketebalan 0.5 mm hingga 6 mm, bergantung pada perkakas. Untuk bahan yang lebih tebal, kami menawarkan konfigurasi tugas berat sehingga 12 mm. Daya takukan dipantau dalam masa nyata untuk mengelakkan beban alatan yang berlebihan, dan kepala penanda boleh dilengkapi dengan pencungkil, inkjet atau dot peen untuk memenuhi keperluan kemasan permukaan.
2. Bagaimanakah anda memastikan keterbacaan penandaan selepas membentuk dan menyalut?
Kedalaman dan kontras penandaan boleh diprogramkan. Bagi bahagian yang akan disalut serbuk, kami mengesyorkan penandaan titik peen dengan kedalaman 0.1–0.2 mm, yang kekal boleh dibaca selepas disalut. Bagi keluli tahan karat, penandaan pencungkil selalunya lebih diutamakan. Kami juga menawarkan pilihan sistem penglihatan untuk mengesahkan kualiti tanda sebaris, memastikan kebolehkesanan 100%.
3. Apakah jadual penyelenggaraan dan jangka hayat alat yang biasa?
Alat pencacah diperbuat daripada keluli alat yang dikeraskan (HRC 60–62) dan biasanya bertahan selama 50,000–100,000 kitaran bergantung pada bahan. Kami mengesyorkan pemeriksaan pelinciran harian dan pemeriksaan mingguan pada tepi alat. Sistem servo mesin memerlukan penyelenggaraan yang minimum—penentukuran tahunan pengekod sudah mencukupi. Purata masa antara kegagalan (MTBF) untuk keseluruhan sistem adalah lebih 10,000 jam berdasarkan data lapangan.
4. Bolehkah mesin ini disepadukan dengan ERP/MES sedia ada kami?
Ya. Pengawal CNC menyokong protokol OPC UA dan Ethernet/IP, yang membolehkan komunikasi langsung dengan ERP atau MES untuk muat turun pesanan dan pelaporan pengeluaran. Kami juga menyediakan kit pembangunan perisian (SDK) untuk integrasi tersuai. Beberapa pelanggan telah melaksanakan pengeluaran pemadaman lampu dengan menghubungkan mesin ke sistem penjadualan mereka.
5. Apakah tempoh masa yang diperlukan dan apakah sokongan yang tersedia?
Masa tunggu standard adalah 10–12 minggu dari pengesahan pesanan, bergantung pada konfigurasi. Kami menyediakan pemasangan dan latihan di tapak pelanggan, dan rangkaian perkhidmatan global kami memastikan penghantaran alat ganti dalam masa 48 jam di kebanyakan wilayah. Untuk aplikasi kritikal, kami menawarkan pakej diagnostik jarak jauh dan penyelenggaraan ramalan.
Kesimpulan: Beralih dari Hambatan ke Terobosan
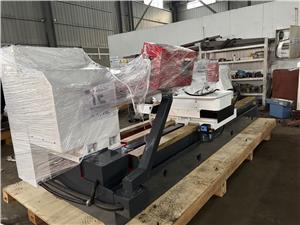
Buktinya jelas: pencatutan dan penandaan manual adalah penyusutan keuntungan secara senyap. Mesin pencatutan dan penandaan gulungan CNC daripada NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. menawarkan laluan terbukti ke arah kualiti yang lebih tinggi, kos yang lebih rendah dan ketangkasan yang lebih tinggi. Sama ada anda dalam automotif, HVAC atau logam seni bina, teknologinya sudah sedia—dan ROInya menarik. Jangan biarkan stesen manual menentukan kapasiti pengeluaran anda.Muat turun kertas putih teknikal kamiuntuk kajian yang lebih mendalam tentang spesifikasi mesin dan strategi integrasi, atauhubungi jurutera jualan kamiuntuk membincangkan aplikasi khusus anda. Kelebihan daya saing anda yang seterusnya mungkin hanya satu kitaran permulaan sahaja lagi.