
Adakah Persediaan Takik Gulung Anda Membebankan Anda?
Adakah Persediaan Takik Gulung Anda Membebankan Anda?
Bayangkan ini: jam menunjukkan pukul 2:15 petang Selasa. Seorang pembuat fabrikasi di Ohio baru sahaja membuang rasuk gulungan ketiga untuk syif kerana takuknya mendarat 1.2 mm dari tengah. Operator bersumpah program itu betul. Juruteknik penyelenggaraan menyalahkan perkakas. Pengurus pengeluaran sudah mengira semula masa lebih masa yang diperlukan untuk menyiapkan penghantaran pada hari Jumaat. Semua orang kecewa, dan tiada siapa yang dapat menunjukkan satu punca pun.

Jika babak itu terasa biasa, jawapan kepada soalan tajuknya hampir pasti ya. Mesin pencatatan dan penandaan gulung CNC tugas berat bukanlah satu peningkatan mewah; ia adalah perbezaan antara daya pemprosesan yang boleh diramal dan latihan kebakaran harian. Secara ringkasnya, jawapannya ialah: jika persediaan semasa anda bergantung pada susun atur manual, mesin cetak kendiri atau penandaan yang dilakukan sebagai operasi sekunder, anda membayar pilihan itu dalam skrap, buruh dan kehilangan kapasiti setiap syif.
Blog ini menguraikan ke mana sebenarnya wang itu pergi, apa yang dilakukan oleh mesin pencatatan dan penandaan gulung CNC yang direka bentuk dengan betul secara berbeza, dan bagaimana kedai sebenar telah mengukur perubahan tersebut. Matlamatnya bukanlah untuk menjual mesin kepada anda. Matlamatnya adalah untuk membantu anda mengenali kos tersembunyi dengan cukup baik untuk membuat keputusan yang jelas.
Titik Kesakitan 1: Ketepatan Takik, Hanyut dan Skrap
Dalam pembentukan gulung tugas berat, takuk merupakan ciri penentuan lokasi. Jika takuk terputus, semua bahagian di hilir juga terputus: pendakap padanan, lekapan kimpalan, pemasangan akhir. Banyak bengkel masih membuat takuk selepas dibentuk pada mesin cetak berasingan, menggunakan penahan keras dan pengukur manual. Pendekatan itu berfungsi pada bahagian pertama dan bahagian kesepuluh. Menjelang bahagian dua ratus, pertumbuhan haba dalam mesin cetak, haus pada penahan dan keletihan pengendali mula muncul sebagai hanyutan.
Akibatnya bukan sekadar skrap. Ia adalah kerja semula, pengisihan, dan kos pemeriksaan setiap bahagian yang senyap kerana anda tidak lagi mempercayai prosesnya. Satu mesin pembuat gulung bersaiz sederhana yang kami temui mengesan skrap 3.8 peratus pada profil bertakuk, dengan setiap bahagian yang telah dilupuskan membawa kira-kira 40 minit masa pembentukan dan pengendalian gulungan terkumpul. Pada jumlahnya, itu adalah lebih 90,000 dolar setahun untuk bahan dan buruh sahaja, sebelum mengira tambang yang dipercepatkan untuk menggantikan bahagian yang rosak.
Titik Kesakitan 2: Operasi Penandaan Sekunder dan Halangan
Penandaan sering dianggap sebagai perkara yang tidak perlu difikirkan semula. Sesuatu bahagian akan dilekatkan, kemudian dipindahkan ke stesen penandaan, kemudian dipindahkan semula untuk disusun. Setiap langkah adalah langkah pengendalian, dan setiap langkah pengendalian adalah peluang untuk kerosakan dan sumber masa giliran. Dalam persekitaran campuran tinggi, stesen penandaan menjadi kesesakan kerana setiap perubahan bahagian memerlukan stensil baharu, persediaan baharu atau program baharu yang dimuatkan oleh seseorang yang mungkin tidak tersedia.
Kos di sini mengelirukan. Ia tidak muncul sebagai item baris tunggal. Ia muncul sebagai inventori kerja dalam proses yang terletak di antara operasi, sebagai trafik forklift dan sebagai kerja lebih masa pada akhir bulan. Seorang pengurus kilang menggambarkan penandaan sebagai "operasi yang tidak dimiliki oleh sesiapa", itulah sebabnya ia menjadi mahal.
Titik Kesakitan 3: Perubahan Peralatan dan Kerumitan Pengaturcaraan
Profil tugas berat bukanlah bahagian yang kecil. Mesin pencatat gulung yang mengendalikan bahagian tolok tebal dan panjang memerlukan perkakas yang teguh, dan perkakas yang teguh memerlukan masa untuk diubah. Apabila pertukaran mengambil masa dua jam, perancang akan menyusun kerja secara kelompok untuk mengelakkannya, yang akan meningkatkan inventori dan memanjangkan masa tunggu. Pengaturcaraan menambah lapisan lain: jika mesin memerlukan CAM luar talian dan pakar untuk memproses kod secara pasca, perubahan mudah akan menunggu pakar.
Kesan hiliran adalah bengkel yang tidak dapat bertindak balas dengan cepat terhadap perubahan pelanggan, walaupun barisan pembentuk gulung itu sendiri mampu. Kekangannya bukanlah pembentukan; ia adalah persediaan takukan dan penandaan.
Penyelesaian: Satu Mesin, Satu Persediaan, Satu Program
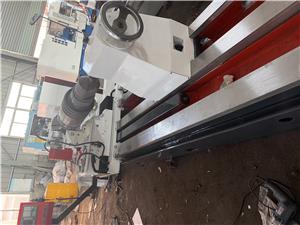
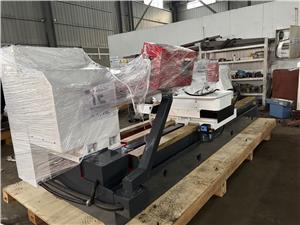
Mesin pencatatan dan penandaan gulung CNC tugas berat menangani ketiga-tiga titik masalah dengan menyatukan operasi dan mengalih keluar variasi manusia daripada langkah penempatan. Seni binanya penting: bingkai tegar bersaiz untuk tolok berat, paksi pacuan servo dengan maklum balas gelung tertutup dan kawalan yang mengendalikan pencatatan dan penandaan daripada satu program.
Untuk hanyutan ketepatan, penyelesaiannya adalah rujukan dalam proses. Mesin meletakkan bahagian tersebut pada datum terkawal servo, bukan hentian keras, dan mengimbangi kedudukan yang diukur sebelum takuk dipotong. Penandaan dilakukan dalam persediaan yang sama, jadi tanda dan takuk berkongsi sistem koordinat. Hasilnya ialah kebolehulangan yang tidak bergantung pada rasa pengendali.
Bagi kesesakan penandaan, penyelesaiannya adalah menghapuskan operasi sekunder sepenuhnya. Penandaan diprogramkan sebagai sebahagian daripada kitaran takuk, sama ada keperluannya ialah nombor bahagian, simbol kimpalan atau kod kebolehkesanan. Tiada stensil, tiada stesen berasingan dan tiada barisan.
Untuk pertukaran, penyelesaiannya ialah perkakasan perubahan pantas dan kawalan yang menerima program parametrik. Apabila profil berubah, pengendali memilih program dan mengesahkan perkakasan, dan mesin mengendalikan selebihnya. Bengkel yang beralih daripada pertukaran dua jam kepada kurang daripada dua puluh minit akan menghentikan kerja pengelompokan, yang mengurangkan inventori dan memendekkan masa petunjuk.
Jadual di bawah meringkaskan perbezaan antara persediaan konvensional dan mesin pencatatan dan penandaan gulung CNC.
| Faktor | Persediaan Konvensional | Mesin Penandaan dan Pengisaran Gulungan CNC Tugas Berat |
|---|---|---|
| Penentuan kedudukan | Hentian keras, tolok manual | Datum servo dengan maklum balas gelung tertutup |
| Penandaan | Stesen sekunder, stensil | Bersepadu dalam kitaran yang sama |
| Perubahan | 1.5 hingga 2 jam | Biasanya kurang daripada 20 minit |
| Kadar sekerap | 2 hingga 5 peratus biasa | Di bawah 1 peratus boleh dicapai |
| Pengaturcaraan | CAM luar talian, bergantung kepada pakar | Parametrik, operator boleh diedit |
Kes Pelanggan
Kes-kes berikut mewakili bagaimana kedai-kedai telah menggunakan teknologi ini. Nama-nama adalah rekaan, tetapi keadaan operasi dan keputusan yang diukur mencerminkan jenis keuntungan yang dilaporkan dalam persekitaran pembentukan gulung tugas berat.
Kes 1: Pembentuk Gulungan Struktur AS Barat Tengah
Dave Kowalski, pengurus kilang di kilang gulung struktur di Indiana, menjalankan dua syif di barisan pengeluaran purlin tolok berat. Skrap takuk adalah 4.1 peratus. Selepas memasang mesin takuk dan penanda gulung CNC tugas berat daripada NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., skrap menurun kepada 0.7 peratus dalam tempoh tiga bulan. Masa pertukaran jatuh daripada 95 minit kepada 18 minit. Penilaian Dave: "Kami berhenti memeriksa setiap bahagian kerana kami akhirnya mempercayai proses tersebut. Itu sahaja telah membebaskan dua pemeriksa untuk kerja lain."
Kes 2: Pembekal Peringkat Automotif Jerman
Di Baden-Wurttemberg, pembekal bertingkat yang menghasilkan komponen rangka tempat duduk bergulung memerlukan penandaan kebolehkesanan pada setiap bahagian. Stesen penandaan sekunder merupakan penghalang semasa pertukaran model. Selepas mengintegrasikan penandaan ke dalam kitaran takukan, pembekal mengurangkan kerja dalam proses antara operasi sebanyak 62 peratus dan menghapuskan satu langkah pengendalian penuh bagi setiap bahagian. Pengurus perolehan Anja Fischer menyatakan: "Penandaan bukan lagi perbualan yang berasingan. Ia berlaku dengan takuk, dan data berada dalam rekod yang sama."
Kes 3: Pengilang Rak UK
Sebuah pengeluar rak di West Midlands sedang menjalankan kerja-kerja pengemasan secara berkumpulan untuk mengelakkan perubahan perkakas, yang menyebabkan masa menunggu kepada enam minggu untuk mesin tegak tersuai. Dengan perkakas perubahan pantas dan pengaturcaraan parametrik, pertukaran menurun kepada 15 minit dan saiz kelompok menurun separuh. Masa menunggu untuk pesanan tersuai menurun kepada 19 hari. Pengarah operasi Mark Ellison berkata: "Dulu kami merancang berdasarkan mesin. Sekarang kami merancang berdasarkan pelanggan."
Kes 4: Pembina Peralatan Pertanian Kanada
Di Manitoba, seorang pembina peralatan pertanian sedang menconteng rel bingkai tolok tebal dan menanda simbol kimpalan dengan tangan. Penandaan tangan menyebabkan kerja semula apabila simbol disalah baca. Penandaan CNC bersepadu menghapuskan kerja semula sepenuhnya dan mengurangkan kerja semula lekapan kimpalan sebanyak 34 peratus. Penyelia fabrikasi Renee Tremblay mengulas: "Pengimpal berhenti bertanya ke arah mana simbol itu menghadap. Itu kedengaran kecil sehingga anda mengira jam kerja semula."
Kes 5: Pembuat Keluli Australia
Sebuah fabrikasi di Victoria yang menghasilkan rangka penghantar tugas berat bergelut dengan hanyutan ketepatan pada bahagian yang panjang. Rujukan servo pada mesin baharu mengekalkan kedudukan takuk dalam lingkungan tambah atau tolak 0.15 mm sepanjang anjakan penuh. Skrap jatuh daripada 3.2 peratus kepada 0.6 peratus, dan bengkel itu menghapuskan operasi pengisihan khusus. Pengurus pengeluaran Liam O'Connor berkata: "Kami mengukurnya selama sebulan sebelum kami mempercayainya. Hanyutan itu hilang begitu sahaja."
Aplikasi dan Perkongsian
Mesin pencatatan dan penandaan gulungan CNC tugas berat digunakan di mana-mana bahagian struktur yang dibentuk gulungan atau panjang memerlukan ciri lokasi dan pengenalpastian. Aplikasi biasa termasuk:
Purlin dan girt struktur dengan takuk hujung dan penanda bahagian; rak tegak dan rasuk yang memerlukan corak takuk dan label beban; rangka tempat duduk automotif dan komponen casis yang memerlukan tanda kebolehkesanan; rel rangka pertanian dengan simbol kimpalan; rangka penghantar dan pengendalian bahan dengan takuk pemasangan; dan rel pemasangan solar dengan kod kelompok dan kebolehkesanan.
Pembeli dalam segmen ini biasanya menilai mesin berdasarkan kebolehulangan, masa pertukaran dan penyepaduan dengan barisan pembentukan gulung sedia ada. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. bekerjasama dengan penyepadu barisan pembentukan gulung dan secara langsung dengan fabrikasi untuk memadankan konfigurasi mesin dengan geometri profil dan jumlah pengeluaran. Hubungan bekalan jangka panjang dengan pembekal komponen dan kawalan menyokong ketersediaan alat ganti yang konsisten, yang penting bagi pasukan perolehan yang menilai jumlah kos pemilikan dan bukannya harga pembelian sahaja.
Soalan Lazim
S1: Apakah kebolehulangan yang boleh kita jangkakan secara realistik pada bahagian tolok berat?
Pada peralatan yang diselenggara dengan betul dengan rujukan servo, tambah atau tolak 0.15 mm hingga 0.25 mm boleh dicapai pada profil tolok berat, bergantung pada kekakuan dan pengendalian bahagian. Kuncinya ialah rujukan dalam proses dan bukannya bergantung pada hentian tetap. Minta kajian keupayaan pada profil sebenar anda, bukan bahagian demo.
S2: Bagaimanakah penandaan bersepadu mengendalikan permukaan yang dalam atau melengkung?
Teknologi penandaan dipilih berdasarkan keadaan permukaan dan keperluan kedalaman. Untuk aplikasi tugas berat, kepala penandaan mengikuti kontur permukaan yang diprogramkan, dan kawalan mengimbangi kebuntuan. Jika profil anda mempunyai kelengkungan yang ketara, sediakan bahagian sampel semasa spesifikasi supaya strategi penandaan disahkan sebelum penghantaran.
S3: Berapakah masa pertukaran sebenar, termasuk penggunaan perkakas?
Perkakas tukar cepat dengan pengapit pratetap biasanya mengambil masa pertukaran kepada 15 hingga 25 minit untuk keluarga profil. Pembolehubah yang jujur ialah kebiasaan pengendali. Kebanyakan kedai mencapai tahap rendah selepas beberapa minggu pengeluaran. Kami mengesyorkan demonstrasi pertukaran dengan perkakas anda sendiri sebagai sebahagian daripada penerimaan.
S4: Bolehkah mesin ini berintegrasi dengan talian dan MES sedia ada kami?
Ya. Kawalan ini menyokong protokol perindustrian standard untuk jabat tangan talian dan data pengeluaran. Untuk integrasi MES, pendekatan praktikal adalah untuk menentukan titik data yang anda perlukan, seperti kiraan bahagian, ID program dan rekod kedudukan takuk dan mengesahkannya semasa pentauliahan. Elakkan daripada menganggap integrasi penuh tanpa spesifikasi antara muka bertulis.
S5: Bagaimanakah rupa penyelenggaraan selama lima tahun?
Penyelenggaraan yang dijangkakan termasuk item haus biasa pada perkakas, pengesahan penentukuran berkala paksi servo dan pelinciran standard. Pemacu kos yang lebih besar ialah masa tunggu alat ganti, jadi pihak perolehan harus mengesahkan ketersediaan alat ganti tempatan atau serantau dan meminta senarai alat ganti yang disyorkan bersama sebut harga.
Kesimpulan dan Seruan untuk Bertindak
Jika persediaan takukan gulung anda bergantung pada penempatan manual, stesen penandaan berasingan dan pertukaran yang lama, kosnya adalah nyata dan ia berulang. Mesin takukan dan penandaan gulung CNC tugas berat mengubah ekonomi dengan menjadikan ketepatan bebas daripada rasa pengendali dan dengan mengalih keluar operasi penandaan sekunder sepenuhnya. Kes di atas menunjukkan bagaimana keadaannya dalam praktik: skrap di bawah 1 peratus, pertukaran di bawah 20 minit dan masa petunjuk diukur dalam beberapa hari dan bukannya minggu.
Jika anda ingin menilai ini berdasarkan profil anda sendiri, langkah seterusnya ialah semakan teknikal dan bukannya panggilan jualan. Minta kertas putih teknikal untuk membuat takukan dan penandaan gulungan tugas berat, atau minta untuk bercakap dengan jurutera jualan tentang kajian keupayaan pada bahagian anda. Bawa lukisan profil anda dan data skrap semasa anda. Perbualan akan lebih berguna dengan cara itu.



