
Pelarik Pemutar CNC: Mengapa Ketepatan Begitu Sukar Didapati?
Dalam dunia pembuatan jitu, hanya sedikit perkara yang mengecewakan seperti mengekalkan toleransi ±0.005 mm pada mesin pelarik CNC, hanya untuk melihatnya hanyut apabila hari semakin panas. Anda telah melakukan pengiraan, menetapkan ofset, namun, di antara bahagian pertama dan keseratus, dimensinya menjalar di luar spesifikasi. Ia adalah senario yang berlaku di bengkel mesin di seluruh dunia, dan ia menimbulkan persoalan:Mengapakah ketepatan begitu sukar difahami dalam putaran CNC?
Jawapannya tidak mudah, tetapi ia berakar umbi dalam fizik proses tersebut. Ketepatan dalam putaran CNC adalah pertempuran menentang pertumbuhan haba, haus alat, getaran dan kebolehubahan bahan. Di NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., kami telah menghabiskan beberapa dekad membantu pengeluar memenangi pertempuran itu. Dalam blog ini, kami akan menyelami lebih mendalam punca kehilangan ketepatan dan penyelesaian praktikal yang dapat mengawalnya semula. Sama ada anda seorang jurutera yang bergelut dengan perbualan atau pengurus perolehan yang mencari mesin bubut baharu, panduan ini akan memberi anda pandangan yang boleh diambil tindakan untuk mencapai ketepatan yang konsisten dan boleh diulang.

Titik Kesakitan: Di Mana Ketepatan Rosak?
Sebelum kita dapat menyelesaikan masalah ini, kita perlu memahaminya. Mari kita kaji tiga perkara biasa yang mengganggu operasi putaran CNC.
1. Deformasi Terma: Pembunuh Toleransi Senyap
Bayangkan ini: Jam menunjukkan pukul 6 pagi, bengkel itu sejuk, dan alat ganti pertama anda sudah siap digunakan. Menjelang pukul 2 petang, gelendong telah berjalan selama berjam-jam, minyak hidraulik suam, dan skru bola telah mengembang. Tiba-tiba, toleransi ±0.01 mm anda kini ±0.02 mm, dan kadar sekerap meningkat. Ubah bentuk terma mungkin merupakan punca kehilangan ketepatan yang paling berbahaya kerana ia berlaku secara beransur-ansur dan selalunya tidak disedari sehingga terlambat.
Kesannya mahal. Dalam pengeluaran volum tinggi, hanyutan hanya 0.01 mm boleh menyebabkan beribu-ribu alat ganti ditolak. Bagi bengkel yang beroperasi 24/7, kos skrap, kerja semula dan penghantaran yang tertangguh boleh mencecah puluhan ribu dolar sebulan. Lebih buruk lagi, jika hanyutan tidak konsisten, pengendali mungkin mengejar toleransi dengan melaraskan ofset, hanya untuk mendapati kelompok seterusnya di luar spesifikasi dalam arah yang bertentangan.
2. Kehausan dan Gesekan Alat: Duo Dinamik Ketidaktepatan
Haus alat tidak dapat dielakkan, tetapi kesannya terhadap ketepatan boleh diuruskan. Apabila alat pemotong haus, daya pemotongan meningkat, menolak alat menjauhi benda kerja. Ini mengakibatkan peningkatan diameter bahagian secara beransur-ansur. Jika tidak diimbangi, ini akan menyebabkan bahagian yang tidak bertoleransi. Tetapi haus alat juga memburukkan lagi bunyi gemeretuk—getaran frekuensi tinggi yang meninggalkan kesan gemeretuk pada permukaan dan mempercepatkan kegagalan alat.
Chatter is a complex phenomenon. It can be caused by insufficient rigidity in the tool holder, incorrect speeds and feeds, or even the natural frequencies of the machine structure. The consequences are poor surface finish, reduced tool life, and dimensional inaccuracy. In industries like aerospace, where surface integrity is critical, chatter can mean the difference between a passing and failing part. The cost? A single scrapped aerospace component can be worth thousands of dollars, not to mention the delay in delivery.
3. Inconsistent Material Properties: The Wild Card
You've optimized your program for 4140 steel, but the next batch of bar stock has a different hardness. Suddenly, your tool life drops by 30%, and the surface finish deteriorates. Inconsistent material properties—whether from supplier variability or improper heat treatment—can wreak havoc on precision. Variations in hardness, machinability, and residual stress can cause unpredictable tool wear and part deflection.
For example, in the medical device industry, implant components are often made from titanium alloys. A slight variation in the alloy composition can lead to different cutting forces, affecting the final dimensions. The cost of a rejected implant is not just the material value but also the potential risk to patient safety. Thus, material consistency is paramount.
Solutions: Mastering Precision in CNC Turning
Now that we've identified the pain points, let's explore how to overcome them. At NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., we've integrated these solutions into our lathe designs and machining processes.
1. Thermal Compensation and Machine Design
To combat thermal deformation, we employ a multi-faceted approach. First, our lathes are designed with thermal symmetry. Key components like the headstock and tailstock are aligned to minimize thermal growth in critical directions. Second, we use high-precision temperature sensors strategically placed on the spindle, ballscrew, and bed. These sensors feed data to a thermal compensation model that adjusts the CNC offsets in real-time. This active compensation can reduce thermal drift by up to 80%.
Additionally, we recommend warm-up cycles. Before precision machining, running the spindle at a moderate speed for 20-30 minutes allows the machine to reach thermal equilibrium. This simple step can significantly reduce drift during the production run. For shops in varying ambient conditions, we also offer optional coolant chillers to stabilize the temperature of the cutting fluid and hydraulic oil.
2. Tool Management and Vibration Control
Menguruskan haus alat bermula dengan sistem pengurusan hayat alat yang mantap. Pengawal CNC kami membolehkan anda menetapkan had hayat alat berdasarkan masa, bilangan bahagian atau jarak pemotongan. Apabila alat mencapai hadnya, mesin akan meminta pengendali untuk menukarnya, mencegah haus yang tidak dijangka. Tetapi kami melangkah lebih jauh: kami mengintegrasikan pampasan haus alat ke dalam program. Dengan memantau beban gelendong dan menggunakan kawalan adaptif, mesin boleh melaraskan kadar suapan secara automatik untuk mengekalkan daya pemotongan yang konsisten, memanjangkan hayat alat dan meningkatkan kemasan permukaan.
Untuk penekanan gegaran, kami menumpukan pada ketegaran dan redaman. Pelarik kami mempunyai lapisan besi tuang bergaris tebal dan skru bola yang digiling tepat untuk meminimumkan getaran. Kami juga menawarkan sistem redaman aktif pilihan yang mengesan frekuensi gegaran dan menggunakan getaran balas untuk membatalkannya. Dalam satu kes, pemesinan pelanggan Inconel 718 menghapuskan gegaran sepenuhnya dengan menggunakan sistem redaman kami, mengurangkan masa kitaran sebanyak 15% dan meningkatkan kemasan permukaan daripada Ra 1.6 kepada Ra 0.8.
3. Pengesahan Bahan dan Pemesinan Adaptif
Untuk menangani kebolehubahan bahan, kami mengesyorkan pelaksanaan proses pengesahan bahan. Ini semudah menggunakan penguji kekerasan mudah alih untuk memeriksa stok bar yang masuk. Untuk aplikasi kritikal, kami bekerjasama dengan pelanggan untuk membangunkan pangkalan data bahan yang merangkumi parameter pemotongan untuk julat kekerasan yang berbeza. Sistem CNC kami kemudiannya boleh diprogramkan untuk melaraskan kelajuan dan suapan berdasarkan kekerasan bahan sebenar, memastikan hasil yang konsisten.
Tambahan pula, mesin pelarik kami dilengkapi dengan keupayaan pemesinan adaptif. Sensor memantau daya pemotongan dan beban gelendong dalam masa nyata, dan sistem kawalan melaraskan kadar suapan untuk mengekalkan keadaan optimum. Ini bukan sahaja mengimbangi variasi bahan tetapi juga melindungi alat daripada beban lampau. Dalam kes dengan pelanggan yang memesin keluli keras (HRC 55), pemesinan adaptif meningkatkan hayat alat sebanyak 40% dan menghapuskan skrap disebabkan oleh ketidakselarasan bahan.
Kisah Kejayaan Pelanggan: Ketepatan Dunia Sebenar
Mari kita lihat bagaimana penyelesaian ini telah membantu pelanggan kami mencapai hasil yang luar biasa.
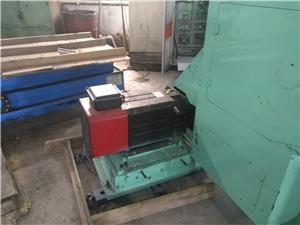
Pembekal Automotif di Jerman
Klaus Müller, Pengurus Pengeluaran di pembekal automotif peringkat satu di Stuttgart, sedang bergelut dengan hanyutan terma pada talian aci transmisi isipadu tinggi. Toleransinya ialah ±0.008 mm, tetapi mereka melihat hanyutan sehingga 0.02 mm sepanjang syif 8 jam, yang membawa kepada kadar sekerap 5%. Kami telah memasang semula mesin pelarik mereka dengan sistem pampasan terma kami dan melaksanakan protokol pemanasan. Hasilnya: kadar sekerap menurun kepada 0.5%, dan mereka menjimatkan lebih €200,000 setiap tahun. Klaus mengulas,"Sistem pampasan haba daripada NANTONG LUCUBRATE telah mengubah keadaan. Pengendali kami tidak lagi perlu mengejar ofset, dan jabatan kualiti kami teruja."
Pengeluar Aeroangkasa di Amerika Syarikat
Di Wichita, Kansas, sebuah pengeluar aeroangkasa sedang memesin komponen titanium dengan keperluan integriti permukaan yang ketat. Gegaran menyebabkan kerosakan alat yang kerap dan bahagian yang ditolak. Kami membekalkan mesin pelarik dengan redaman aktif dan kawalan adaptif. Sistem redaman menghapuskan gegaran, dan kawalan adaptif mengoptimumkan kadar suapan untuk kekerasan bahan yang berbeza-beza. Hayat alat meningkat sebanyak 35%, dan skrap berkurangan daripada 8% kepada 1%. Jurutera Pembuatan, Sarah Johnson, berkata,“Kami telah mencuba penyelesaian lain, tetapi tiada yang berfungsi sebaik sistem NANTONG LUCUBRATE. Pengendali kami menyukainya kerana ia boleh dipercayai dan mudah digunakan.”
Syarikat Peranti Perubatan di Switzerland
Sebuah pengeluar peranti perubatan di Zurich perlu memesin skru tulang daripada aloi titanium dengan toleransi ±0.005 mm. Kebolehubahan bahan menyebabkan pelarasan dan skrap yang kerap. Kami membantu mereka melaksanakan protokol pengesahan bahan dan pemesinan adaptif. Mereka kini menguji setiap kelompok stok bar untuk kekerasan dan memasukkan data ke dalam CNC, yang secara automatik melaraskan parameter pemotongan. Skrap berkurangan daripada 10% kepada 2%, dan kecekapan pengeluaran meningkat sebanyak 20%. Pengurus Kualiti, Dr. Anna Weber, berkata,"Ketepatan dan kebolehulangan yang telah kami capai dengan teknologi NANTONG LUCUBRATE telah melebihi jangkaan kami. Ia telah memainkan peranan penting dalam memenuhi piawaian kualiti kami yang ketat."
Firma Kejuruteraan Am di UK
Di Sheffield, sebuah firma kejuruteraan am yang memesin pelbagai bahan menghadapi jangka hayat alat yang tidak konsisten dan kemasan permukaan yang tidak dapat diramalkan. Kami menyediakan mesin pelarik dengan sistem pengurusan alat yang komprehensif dan kawalan getaran. Dengan menetapkan had hayat alat dan menggunakan kawalan adaptif, mereka mengurangkan kos alat sebanyak 25% dan meningkatkan konsistensi kemasan permukaan. Pengarah Urusan, James Thompson, berkata,“Kebolehpercayaan mesin pelarik NANTONG LUCUBRATE telah mengubah lantai bengkel kami. Kini kami boleh mengambil kerja-kerja yang sebelum ini kami elakkan kerana kebimbangan tentang ketepatan.”
Aplikasi dan Perkongsian: Dipercayai oleh Peneraju Industri
Mesin bubut CNC kami digunakan dalam pelbagai aplikasi, daripada automotif dan aeroangkasa kepada perubatan dan tenaga. Kami berbangga untuk bekerjasama dengan syarikat-syarikat terkemuka dalam sektor ini. Contohnya, kami membekalkan mesin bubut kepada pembekal utama Eropah Tahap 1 automotif untuk komponen transmisi pemesinan, dan kepada pengeluar aeroangkasa yang berpangkalan di AS untuk bahagian enjin. Dalam bidang perubatan, mesin bubut kami digunakan untuk menghasilkan implan ortopedik dan instrumen pembedahan. Perkongsian ini dibina atas kepercayaan dan komitmen bersama terhadap ketepatan.
Kami juga bekerjasama dengan pengeluar perkakas untuk memastikan mesin kami dioptimumkan untuk perkakas pemotong terkini. Ini termasuk pembangunan bersama strategi pemotongan dan pengesahan jangka hayat perkakas. Dengan bekerjasama rapat dengan rakan kongsi kami, kami memastikan pelanggan kami mendapat manfaat daripada kemajuan terkini dalam teknologi pemesinan.
Soalan Lazim: Jurutera dan Pembeli Bertanya
1. Bagaimanakah pampasan haba sebenarnya berfungsi? Adakah ia hanya gimik perisian?
Pampasan haba bukanlah gimik semata-mata. Ia merupakan sistem gelung tertutup yang menggunakan sensor suhu untuk mengukur pertumbuhan haba sebenar komponen kritikal. Data dimasukkan ke dalam model yang meramalkan anjakan pada hujung alat dan melaraskan ofset CNC dengan sewajarnya. Ini berdasarkan fizik sebenar, bukan tekaan. Malah, sistem kami boleh mengurangkan hanyutan haba sehingga 80%, seperti yang disahkan oleh ujian pihak ketiga.
2. Apakah cara terbaik untuk mengendalikan bunyi gemerincing dalam pusingan lubang dalam?
Pemutaran lubang dalam mudah bergemeretak disebabkan oleh ketegaran bar pengorek yang rendah. Kami mengesyorkan penggunaan bar pengorek yang lembap dan mengoptimumkan parameter pemotongan. Pelarik kami menawarkan redaman aktif yang boleh menjadi sangat berkesan. Selain itu, pertimbangkan untuk menggunakan alat sudut heliks boleh ubah dan melaraskan kelajuan gelendong untuk mengelakkan resonans. Kami telah membantu pelanggan mencapai Ra 0.4 dalam lubang dalam dengan menggabungkan strategi ini.
3. Bolehkah kawalan adaptif benar-benar mengimbangi variasi kekerasan bahan?
Ya, kawalan adaptif memantau daya pemotongan dan melaraskan kadar suapan dalam masa nyata untuk mengekalkan beban cip yang konsisten. Ini bermakna jika bahan lebih keras daripada yang dijangkakan, kadar suapan dikurangkan untuk mengelakkan beban alat, dan jika ia lebih lembut, kadar suapan ditingkatkan untuk mengekalkan produktiviti. Hasilnya ialah hayat alat dan kualiti bahagian yang konsisten. Walau bagaimanapun, adalah penting untuk mempunyai program asas yang dioptimumkan untuk bahan nominal.
4. Apakah jenis toleransi yang boleh dicapai oleh mesin pelarik anda?
Mesin pelarik standard kami boleh mencapai ±0.005 mm dalam keadaan ideal. Dengan pampasan haba dan perkakasan yang betul, kami boleh memegang ±0.0025 mm pada dimensi kritikal. Untuk toleransi sub-mikron, kami menawarkan model khusus dengan skala kaca dan persekitaran terkawal suhu. Adalah lebih baik untuk membincangkan keperluan khusus anda dengan jurutera kami.
5. Bagaimanakah anda memastikan kebolehulangan merentasi berbilang mesin?
Kebolehulangan bermula dengan reka bentuk mesin tegar dan pemasangan yang tepat. Kami menggunakan interferometer laser untuk menentukur setiap mesin dan memastikan ketepatan kedudukan. Di samping itu, sistem CNC kami menyimpan data pampasan yang boleh dikongsi merentasi mesin. Bagi pelanggan yang mempunyai berbilang mesin pelarik, kami menawarkan penyelesaian pelayan pusat yang mengedarkan data hayat alat dan parameter pampasan, memastikan konsistensi merentasi lantai bengkel.
Kesimpulan: Laluan Anda Menuju Ketepatan
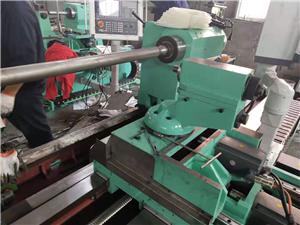
Ketepatan dalam pemesinan CNC bukanlah satu misteri—ia adalah satu sains. Dengan memahami punca ketidaktepatan dan melaksanakan penyelesaian yang terbukti, anda boleh mencapai hasil yang konsisten dan boleh diulang. Di NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., kami berdedikasi untuk membantu anda memenangi persaingan untuk ketepatan. Pelarik kami direkayasa dengan pampasan haba termaju, kawalan getaran dan pemesinan adaptif untuk memenuhi toleransi yang paling mencabar.
Seruan untuk Bertindak: Dapatkan Kertas Putih Teknikal Anda
Bersedia untuk menyelami lebih mendalam? Muat turun kertas putih teknikal komprehensif kami, “Mencapai Ketepatan Sub-Mikron dalam Pemutaran CNC,” yang merangkumi kajian kes terperinci, spesifikasi teknikal dan amalan terbaik. Atau, jika anda lebih suka bercakap dengan pakar, hubungi jurutera jualan kami untuk membincangkan cabaran khusus anda. Biar kami membantu anda menjadikan ketepatan sebagai kelebihan daya saing anda.



